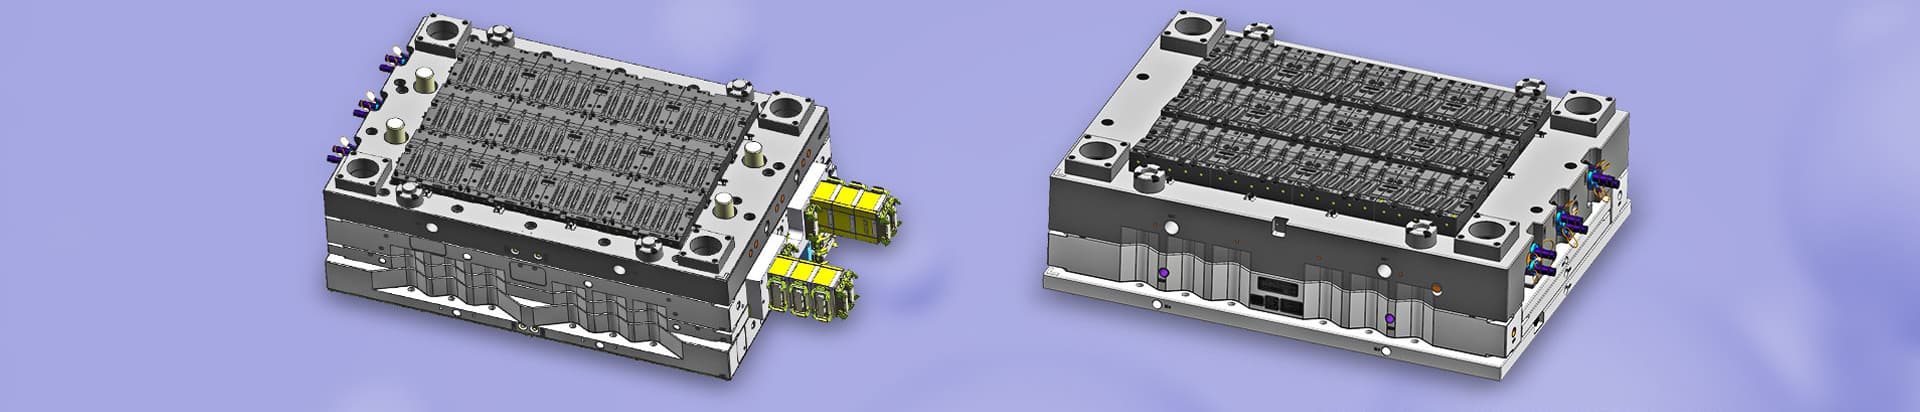
成形部品は、空洞に似た形状を有するが、空洞形状の歪んだバージョンである。
(A) 問題の考えられる原因
1.曲げは、射出プラスチック部品に内部応力が多すぎるためです
2.金型充填速度が遅い。
3.金型キャビティ内のプラスチックが不十分です。
4.プラスチック温度が低すぎるか、矛盾しています。
5.射出プラスチック部品が押し出されると熱すぎます。
6.移動および固定金型の冷却が不十分または温度が一貫していない。
7.射出プラスチック部品の構造は合理的ではありません (補強材が片側に集中しているが、互いに遠く離れているなど)。
(2) 救済方法
1.射出圧力を下げる。
2.スクリューのフォワードタイムを減らします。
3.サイクルタイム (特に冷却時間) を増やす。 金型 (特に厚い射出プラスチック部品) からの排出後、射出プラスチック部品はすぐに温水 (38 ℃) に浸されてゆっくりと冷却されます。
4.注入の速度を高めて下さい。
5.プラスチックの温度を上げます。
6.冷却装置を使って。
7.移動および固定金型の金型温度が一定であることを保証するために、冷却時間を適切に増やすか、または冷却条件を可能な限り改善する。
8.実際の状況に応じてプラスチック射出成形部品の構造を改善します。
透明なプラスチックは、高い光透過率、必然的に厳しいプラスチック製品の表面品質、マーキング、多孔性、白い霧、めまい、黒い斑点、色、光沢の悪さなどの欠陥がないことを望んでいるため、したがって、原材料、機器、金型および製品の設計のための射出成形プロセスにおいて、 非常に注意と厳格でも特別な要求になります。
第二に、透明プラスチックの融点が高く流動性が低いため、製品の表面品質を確保するために、しばしばより高い温度、射出圧力が必要です。プラスチックの射出を金型で満たすことができるように、射出速度やその他のプロセスパラメータもわずかに調整する必要があります。 そして内部応力を作り出さないし、プロダクト変形および割れを引き起こしません。
したがって、原材料の準備、装置および金型の要件、射出成形プロセスおよび製品の原材料のいくつかの側面から、厳密な操作を実行する。
色収差は、射出成形における一般的な欠陥である。 色収差には、原材料の樹脂、マスターバッチ、原材料との色収差の混合、射出成形プロセス、射出成形機など、多くの影響要因があります。実際の生産プロセスでは、一般的に次の5つの側面から色収差を制御します。
1.原料の准备と干燥;
2.原料の准备と干燥;
3.色の違いに対するカートリッジ温度の影響を減らして下さい;
4.射出成形プロセス調整の影響を減らす。
5.製品の色の変化に対するカートリッジ温度とマスター数量の影響をマスターします。




 電話してください:
 メールでお問い合わせください:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어