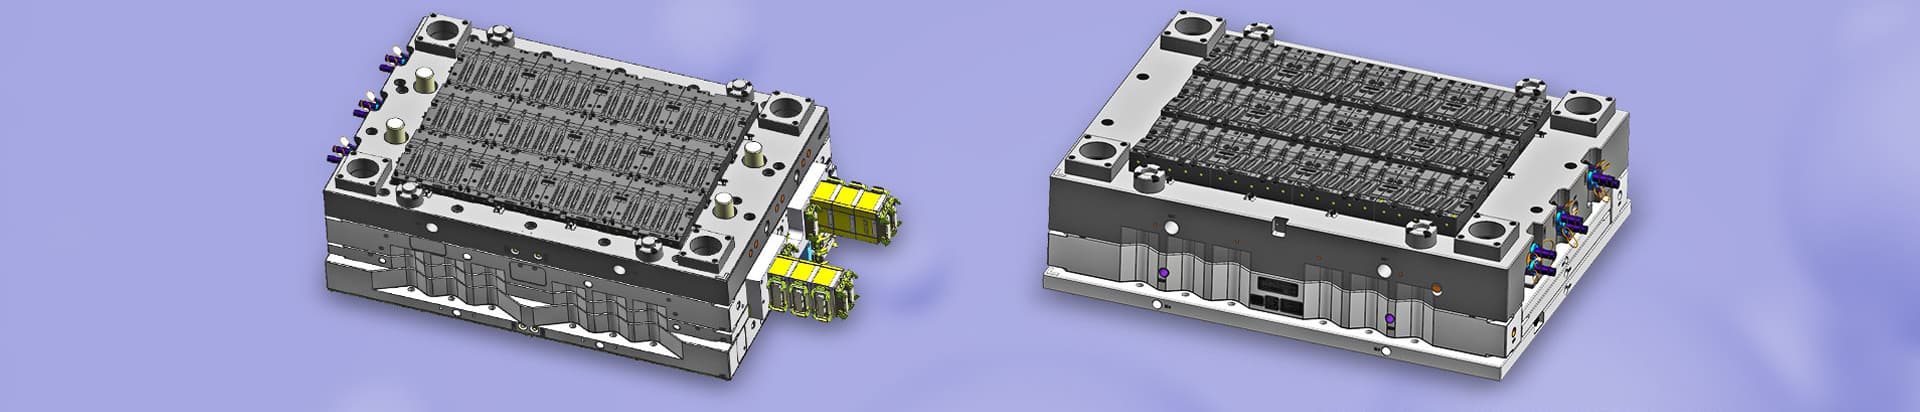
充填プロセス中にプラスチックがガスによって乱されると、プラスチックシェルの表面には、プラスチックシェルの壁に銀の縞模様、小さな泡、または泡が形成されます。 これらのガスの主な供給源は次のとおりです。原材料には水分または揮発性物質が含まれており、潤滑剤は過剰です。 この問題の原因は、材料温度が高すぎる、プラスチックが長時間加熱され、劣化が発生し、劣化ガスが発生することでもあります。
1.装置
ノズルの穴が小さすぎると、材料はノズルで唾液が分泌されるか、引き出されます。バレルまたはノズルに障害物またはバリがあり、そして摩擦熱は材料を分解するために高速材料が流れるとき発生します。
2.カビ
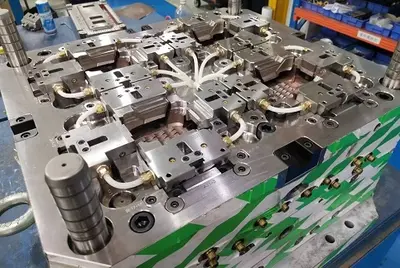
(1) 一部の金型には、次のような設計にいくつかの欠陥があります。ゲート位置が悪い、ゲートが小さすぎる、複数のゲート、非対称ゲート分布射出成形プラスチック部品、そして小さなランナー。 不合理な金型冷却システムは、金型温度差を大きくしすぎるなど、金型キャビティ内の溶融流を不連続にし、空気通路をブロックします。
(2) 金型の別れの表面に必要な通気穴がないか、通気穴が不十分で、塞がれており、位置が悪く、インサートやシンブルなどの処理ギャップの排気がありません。 これらは、プラスチックが入ると同時に空洞内の空気が出ないようにします。
(3) 金型表面の粗さが悪く、摩擦抵抗が大きく、局所的な過熱を引き起こし、通過するプラスチックを分解する。
3.プロセス
(1) 材料温度が高すぎて分解を引き起こすことができない。 バレルの温度が高すぎる場合、または加熱が調整されていない場合は、バレルの温度を段階的に下げる必要があります。 供給セクションの温度が高すぎると、プラスチックの一部が時期尚早に溶けてスクリュー溝が満たされ、供給ポートから空気を排出できなくなります。
(2) 射出圧力が小さく、圧力保持時間が短いため、溶融物がキャビティの表面に付着しません。
(3) 射出速度が速すぎて、溶融プラスチックを大きな剪断で分解させることができず、分解ガスが発生します。射出速度が遅すぎて、時間内に空洞を埋めることができません。その結果、プラスチックシェルの表面の密度が不十分になり、銀の縞が生成されます。
(4) 材料の量が不十分、供給クッションが大きすぎる、材料温度が低すぎる、または金型温度が低すぎると、溶融物の流れと成形圧力に影響し、気泡が発生します。
(5) 銀の筋を減らすために多段式注入を使用する: 中速射出はランナーを満たします → 低速はゲートを満たします → 高速射出 → 低圧と低速射出は金型を埋めるために、金型内のガスが各セクションで時間内に除去できるようにします。
(6) スクリューがあらかじめ成形されている場合、背圧が低すぎて速度が高すぎるため、スクリューの戻りが速すぎます。そして空気は材料と共にバレルの前部に容易に押されます。
4.原料
(1) 異なるプラスチックを原材料に混合したり、ペレットに大量の粉末を混合したりすると、溶けたときに空気が入りやすくなり、銀の縞が現れることがあります。 原料が汚染されているか、または有害なスクラップを含んでいるとき、原料は熱によって容易に分解されます。
(2) リサイクル材料の粒状構造が緩んでおり、微細孔に蓄えられた空気の量が多い。リサイクルされた材料の再世代の数が多すぎるか、新しい材料との比率が高すぎる (一般的に20% 未満)
(3) 原料には、染料補助白色油、潤滑油シリコーン油、可塑剤ジブチルエステル、安定剤、帯電防止剤などの揮発性溶剤または液体添加剤が含まれています。過度または不均一な混合、それは蓄積の状態で空洞に入り、銀の筋を形成します。
(4) プラスチックが乾燥していない場合、またはプラスチックが大気から水分を吸収する場合は、原料を完全に乾燥させ、乾燥ホッパーを使用する必要があります。
(5) 一部のブランドのプラスチックは、より高い温度またはより長い加熱時間に耐えることができません。特に、微量の水分が含まれている場合、接触分解反応が発生する可能性があります。 このタイプのプラスチックでは、処理温度を最小限に抑えるために、ステアリン酸やその塩などの外部潤滑剤 (材料10kgあたり最大50g) の添加を検討する必要があります。
5.プラスチックシェルのデザイン
外殻が厚すぎるため、表面と内部の冷却速度が異なります。 メインランナー、ランナー、ゲートのサイズは、金型製造中に適切に拡大する必要があります。


 電話してください:
 メールでお問い合わせください:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어